Artykuł sponsorowany
Dlaczego luz matrycy decyduje o gratu i tolerancjach w cienkich detalach z blachy
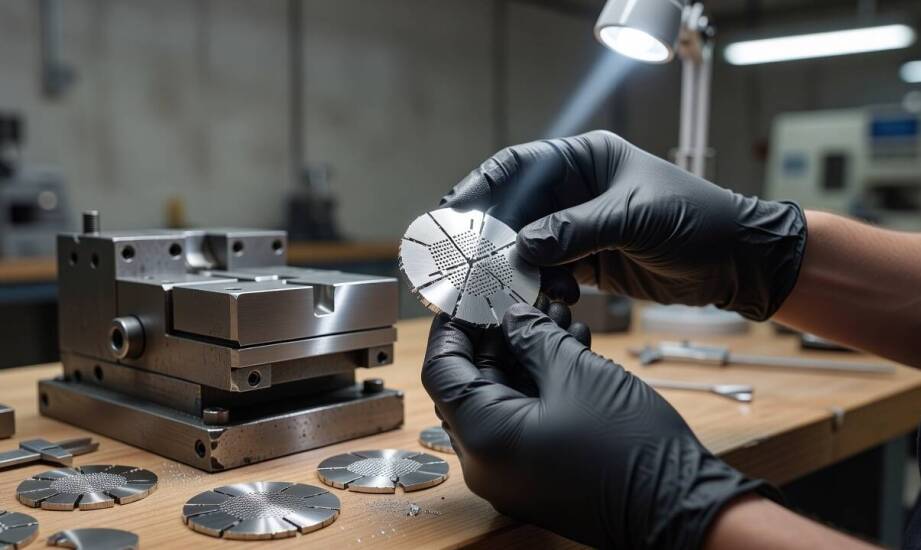
Nawet ułamek milimetra błędu przy ustalaniu odstępu między stemplem a matrycą wpływa na ostateczny kształt krawędzi detalu. Wykrawanie blach to proces, w którym siły tnące działają na strukturę metalu w ułamku sekundy, a każdy parametr maszyny bezpośrednio odbija się na tolerancjach wymiarowych. Precyzja ta odgrywa kluczową rolę w przypadku cienkich elementów o grubości poniżej 2 mm. Producenci podzespołów dla elektroniki oraz sprzętu AGD wymagają rygorystycznej powtarzalności, która gwarantuje bezproblemowy montaż i trwałość całego urządzenia. Zrozumienie zjawisk fizycznych zachodzących podczas uderzenia narzędzia pozwala uniknąć powstawania niepożądanych zadziorów oraz kosztownych przestojów na linii produkcyjnej.
Mechanizm ścinania materiału i formowanie krawędzi
Przecinanie arkusza nie sprowadza się do prostego oddzielenia jednego fragmentu od drugiego. Moment kontaktu stempla z powierzchnią inicjuje wieloetapowy proces odkształcania. Pierwszym etapem jest formowanie strefy zaokrąglenia, znanej w inżynierii jako rollover, w ramach której materiał ugina się pod naciskiem krawędzi tnącej. Chwilę później narzędzie zagłębia się w surowiec, co tworzy gładką, błyszczącą strefę czystego ścinania. Odcinek ten charakteryzuje się najwyższą dokładnością wymiarową, dlatego stanowi najważniejszy wskaźnik jakości całego cięcia.
Naprężenia wewnątrz struktury metalu błyskawicznie rosną, aż przekroczą granicę wytrzymałości. W tym momencie materiał pęka pod kątem, tworząc chropowatą strefę zerwania. Na samym dole krawędzi powstaje ostra, wystająca pozostałość, nazywana powszechnie gratem. Prawidłowo dobrany luz matrycy sprawia, że płaszczyzny pęknięcia wychodzące z górnej i dolnej powierzchni materiału idealnie się pokrywają. Zbyt duży odstęp między narzędziami skutkuje rozległym zaokrągleniem i cienkim, ale niebezpiecznie wysokim gratem. Zbyt ciasne pasowanie zmusza z kolei prasę do użycia znacznie większej siły, co prowadzi do podwójnego pękania metalu. Narzędzia zużywają się wtedy szybciej, a krawędź zyskuje schodkowy profil, który dyskwalifikuje element w rygorystycznej kontroli technicznej.
Parametry surowca a zasady projektowania detali
Właściwości fizyczne obrabianego stopu wymuszają ciągłe dostosowywanie parametrów pracy maszyn. Grubość i gatunek blachy, a także kierunek jej walcowania, bezpośrednio modyfikują zachowanie detalu pod obciążeniem maszyny. Arkusze ze stali niskowęglowych wymagają zazwyczaj luzu na poziomie 7–12% grubości materiału na stronę. Stopy wysokowytrzymałe stawiają znacznie większy opór podczas cięcia, co zmusza inżynierów do zwiększenia tej wartości nawet do 15–20%.
Kierunek włókien uformowanych w hucie wprowadza do obróbki zjawisko anizotropii. Linia cięcia poprowadzona równolegle do ułożenia włókien drastycznie zwiększa ryzyko powstawania mikropęknięć na obrzeżach. Ścisła kontrola tych zmiennych pozwala ustabilizować proces i zniwelować odkształcenia sprężyste, które deformują gotowy wyrób zaraz po opuszczeniu tłocznika.
Konstruowanie otworów i mostków w profilach
Opracowanie geometrii detalu wymaga przestrzegania żelaznych reguł odległościowych. Geometria otworów wybijanych w blachach o grubości poniżej 2 mm zmusza konstruktorów do zachowania odpowiedniego dystansu od krawędzi zewnętrznej. Odsunięcie wycięcia na odległość równą co najmniej 1,5 do 2 grubości surowca skutecznie zapobiega wybrzuszeniom na brzegach. Zbyt bliskie cięcie osłabia strukturę i prowadzi do trwałego zniekształcenia zewnętrznego obrysu komponentu.
Szerokość mostków łączących sąsiadujące otwory podlega identycznym obostrzeniom. Zbyt wąskie pasma metalu wyginają się lub zrywają pod wpływem naprężeń ścinających. Zaawansowane technologicznie systemy obróbcze nie skompensują błędów popełnionych podczas planowania geometrii. Inżynierowie z firmy EWM na bieżąco weryfikują dokumentację techniczną swoich klientów, aby dopasować tolerancje jeszcze przed rozpoczęciem produkcji. Taka wczesna analiza, prowadzona w zgodzie z normą ISO 9001:2015, gwarantuje stabilność wymiarową w seryjnych zleceniach dla sektora energetycznego.
Decydująca rola etapu inżynieryjnego
Każdy wymiar wprowadzony do modelu cienkiego elementu metalowego rzutuje na ostateczny dobór narzędzi w parku maszynowym. Obliczenie prawidłowego luzu matrycy, przewidzenie rozmiaru gratu czy określenie podatności materiału na sprężynowanie to zadania, które konstruktorzy muszą wykonać na wczesnym etapie pracy z oprogramowaniem CAD. Trafne zaplanowanie tych zmiennych obniża ryzyko uszkodzenia materiału i zapewnia płynność wytwarzania.
Późniejsze korygowanie kształtu bezpośrednio na hali produkcyjnej generuje ogromne koszty i zazwyczaj wymaga kosztownej przebudowy całego zestawu tnącego. Zastosowanie przemyślanej strategii projektowej połączonej ze stabilnym i dobrze przeliczonym procesem tłoczenia daje całkowitą pewność, że nawet przy tysiącach powtórzeń każdy detal zachowa zakładaną geometrię krawędzi.
Kategorie artykułów
Polecane artykuły

Ubezpieczenie domu i mieszkania: co obejmuje i jak chroni mienie?

Od przygotowania zęba po ostateczne cementowanie — jak przebiega fizyczny proces tworzenia i osadzania licówek

Znaczenie wtryskowych form dla innowacji w przemyśle chemicznym
