Artykuł sponsorowany
Dlaczego żeliwo wymaga innego przygotowania niż stal przed powłoką chromową
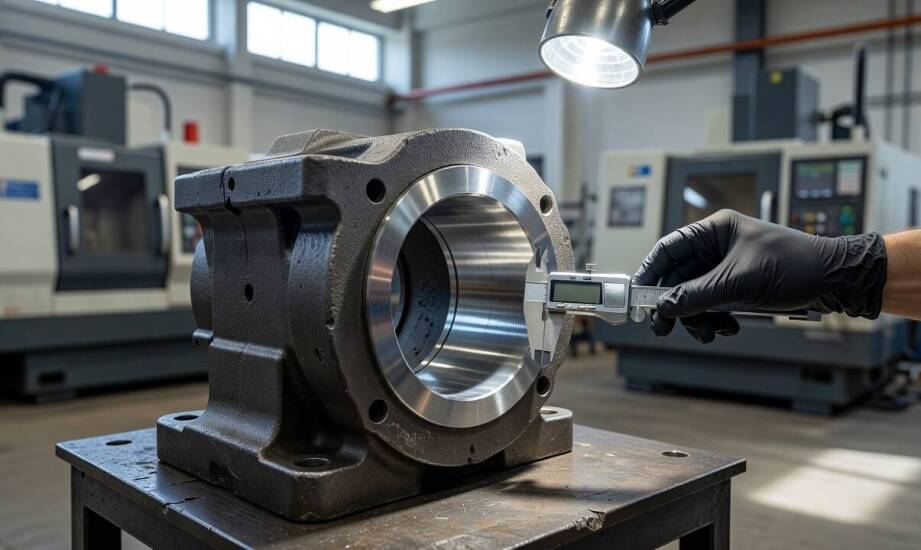
Żeliwo przed nałożeniem powłoki chromowej wymaga szczegółowej oceny zawartości grafitu, stopnia porowatości oraz weryfikacji śladów wcześniejszych obróbek powierzchniowych. Różnorodność stopów odlewniczych stosowanych w przemyśle ciężkim sprawia, że każdy detal zachowuje się inaczej podczas wieloetapowych procesów galwanicznych. Wymienione cechy strukturalne bezpośrednio decydują o sile przyczepności nowej warstwy ochronnej i rzutują na mechaniczną trwałość całego naprawianego podzespołu. Pominięcie dogłębnej analizy materiału bazowego zauważalnie zwiększa ryzyko wystąpienia wad technologicznych, niezależnie od finalnej grubości nałożonego twardego chromu.
Struktura żeliwa a przyczepność powłoki chromowej
Żeliwo szare zawiera węgiel w postaci drobnych, rozproszonych płytek grafitowych, które z fizycznego punktu widzenia osłabiają jego jednorodność. Tworzą one naturalne nieciągłości w osnowie metalicznej odlewu, co bezpośrednio utrudnia równomierne osadzanie atomów chromu podczas prowadzonej elektrolizy. Odsłonięty na powierzchni grafit płatkowy prowadzi do lokalnego braku wiązania powłoki galwanicznej i wyraźnie zwiększa ryzyko jej nagłego odspojenia podczas intensywnej eksploatacji maszyn w warunkach przemysłowych. Nawet drobne, mikroskopijne pęknięcia powłoki w obszarze krawędzi lub otworów technologicznych mogą skutkować przyspieszoną korozją wgłębną elementu.
Zupełnie odmienną specyfiką charakteryzuje się żeliwo sferoidalne, które wyróżnia się grafitem uformowanym w mikroskopijne kulki. Taka zwarta budowa wtrąceń węglowych w znacznie mniejszym stopniu zaburza ciągłość twardego podłoża, co sprzyja uzyskaniu silnej, trwałej adhezji metalu. Różnica w kształcie i rozkładzie wydzieleń grafitu wymusza na technologach dobór zupełnie odmiennych parametrów czyszczenia chemicznego. W wielu trudnych przypadkach sytuacja ta narzuca konieczność zastosowania cienkiej, podkładowej warstwy z niklu, która poprawia zwilżalność powierzchni i stabilizuje cały nakładany układ ochronny.
Jak przygotować żeliwo do regeneracji korpusów?
Prawidłowe przygotowanie powierzchni surowych i przepracowanych odlewów rozpoczyna się od dokładnego odtłuszczania alkalicznego, które rozpuszcza i usuwa zanieczyszczenia organiczne, stare smary maszynowe oraz pył przemysłowy. Następnym krokiem jest mechaniczne szlifowanie detalu, pozwalające zniwelować największe nierówności i ślady wcześniejszej pracy elementu. Kluczowym etapem chemicznym przed nałożeniem powłoki pozostaje trawienie anodowe w stężonym roztworze kwasu siarkowego o odpowiednio dobranych parametrach prądowych. Taki specjalistyczny zabieg wypłukuje luźne cząsteczki grafitu z warstwy wierzchniej i odsłania stabilne, czyste podłoże metaliczne, gwarantując tym samym mocne wiązanie galwaniczne.
Skrupulatne oczyszczenie porowatej struktury odlewu ogranicza powstawanie pęcherzy oraz późniejszych, głębokich odwarstwień. Wady te wynikają najczęściej z uwięzienia gazów wodorowych lub resztek kąpieli chemicznych w naturalnych porach materiału, które po pewnym czasie ciśnieniowo wypychają nałożony chrom. W przypadku skomplikowanych detali wymagających odbudowy konkretnego, precyzyjnego wymiaru bazowego, przed docelowym procesem nakładania powłoki przeprowadza się dodatkową obróbkę skrawaniem. Działanie to pozwala zachować ścisłą geometrię naprawianego elementu i przygotowuje odpowiednią tolerancję pod przyszły przyrost nowej warstwy.
Odpowiednio zaplanowane i kontrolowane chromowanie techniczne żeliwa umożliwia skuteczną regenerację silnie zużytych, wielkogabarytowych części maszyn. Technologia ta ratuje przed zezłomowaniem ciężkie korpusy, precyzyjne gniazda łożysk oraz duże pokrywy pracujące w środowisku abrazyjnym. Odnawiane w ten sposób komponenty wracają do wieloletniej eksploatacji w sektorach chemicznym, okrętowym i wydobywczym. W praktyce przemysłowej Zakład Galwanizacji i Obróbki Metali Skrawaniem Hoppek nakłada wytrzymałe powłoki ochronne o grubości sięgającej 4000 mikronów, osiągając przy tym imponującą twardość rzędu 1000–1100 HV. Firma łączy procesy galwaniczne z obróbką na tokarkach CNC oraz szlifowaniem kłowym, z powodzeniem odbudowując ubytki wymiarowe wałków i cylindrów nawet o 4 milimetry.
Powodzenie całego, wieloetapowego procesu regeneracyjnego zależy w głównej mierze od trafnej weryfikacji technologicznej powierzonego materiału bazowego. Właściwa identyfikacja lokalnej struktury metalograficznej, ocena kształtu samego grafitu oraz szczegółowe zbadanie stopnia porowatości odlewu pozwalają dobrać bezpieczne i dopasowane metody wstępnego przygotowania powierzchni. To właśnie parametry wyjściowe detalu decydują o ostatecznej niezawodności zabezpieczenia. Prawidłowa ocena stanu żeliwa gwarantuje wysoką przyczepność chromu i zabezpiecza naprawiany podzespół przed uszkodzeniami korozyjnymi podczas przyszłej pracy.
Kategorie artykułów
Polecane artykuły

Ubezpieczenie domu i mieszkania: co obejmuje i jak chroni mienie?

Od przygotowania zęba po ostateczne cementowanie — jak przebiega fizyczny proces tworzenia i osadzania licówek

Znaczenie wtryskowych form dla innowacji w przemyśle chemicznym
