Artykuł sponsorowany
Jak obróbka strumieniowo-ścierna przygotowuje blachy po cięciu laserowym do dalszego montażu
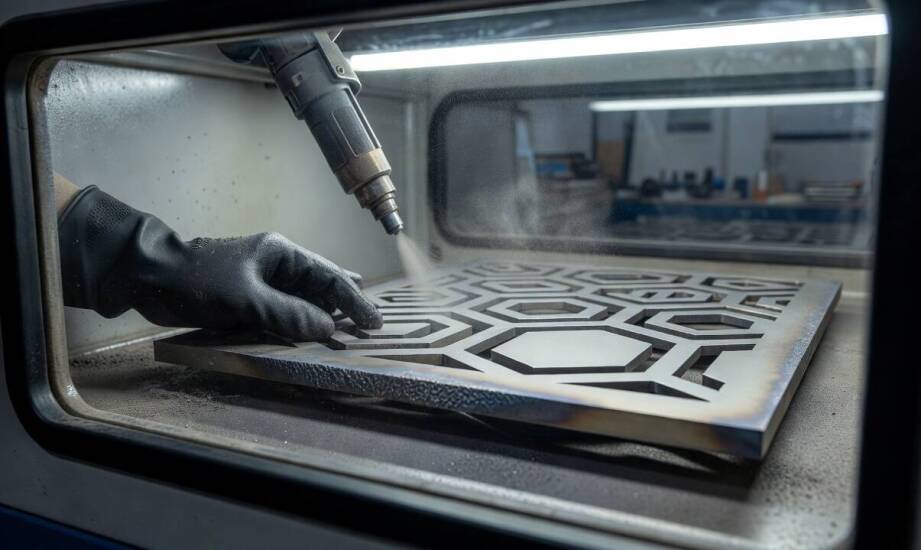
Po cięciu laserowym blach na krawędziach i płaskich powierzchniach często pozostają charakterystyczne naloty tlenkowe, przypalenia oraz ostre grady. Takie zjawiska występują szczególnie intensywnie podczas rozkrawania grubych blach ze stali konstrukcyjnej, gdzie używa się tlenu jako gazu wspomagającego proces palenia. Gaz ten wchodzi w reakcję z płynnym metalem, pozostawiając na krawędziach twardą, szklistą warstwę zgorzeliny. Zwykłe odkurzenie detalu czy jego mechaniczne przetarcie szczotką drucianą nie usuwa mocno przywierających tlenków. Pozostawienie tych zabrudzeń na materiale bazowym znacząco utrudnia, a niekiedy wręcz uniemożliwia prawidłowe poprowadzenie procesu spawania, szczelne klejenie konstrukcyjne oraz nakładanie trwałych powłok ochronnych. Z tego powodu prawidłowe przygotowanie elementów do dalszego montażu produkcyjnego wymaga zastosowania zmechanizowanych, wysoce powtarzalnych metod oczyszczania powierzchni.
Mechanizm działania obróbki strumieniowej po cięciu
Zrozumienie tego, na czym polega obróbka strumieniowo-ścierna, ułatwia właściwe planowanie całego cyklu produkcyjnego w zakładzie metalowym. Proces opiera się na prostym zjawisku fizycznym. Strumień sprężonego powietrza w układach pneumatycznych lub szybko obracający się wirnik w maszynach rzutowych wyrzuca z ogromną prędkością tysiące ziaren ścierniwa. Uderzają one bezpośrednio w zanieczyszczoną powierzchnię ciętego elementu. Energia kinetyczna mechanicznie zrywa twardą warstwę tlenków, żużel oraz mikroskopijne nawisy stopionego metalu, wyrównując jednocześnie chropowatość powierzchni.
Kluczową przewagą tego rozwiązania jest praca na zimno. Sama obróbka uderzeniowa nie wprowadza znacznej ilości ciepła do struktury obrabianego materiału. Proces nie powoduje wtórnego przegrzewania wyciętych krawędzi ani nie generuje szkodliwych naprężeń termicznych, które mogłyby trwale odkształcić płaski arkusz blachy. Odróżnia to techniki strumieniowe od inwazyjnych metod cieplnych czy kąpieli w agresywnych środkach chemicznych. Odpowiednio skonfigurowane parametry maszyny, takie jak ciśnienie robocze, precyzyjnie ustawiony kąt natarcia strumienia oraz odległość dyszy roboczej, decydują o intensywności skrawania. Przy ich poprawnym dopasowaniu otrzymuje się strukturę metalicznie czystą, która nie wymaga dodatkowego mycia przed aplikacją spoiny.
Dobór medium a wymagania powłok ochronnych i spoin
Rozmiar, kształt oraz twardość stosowanego nośnika ściernego bezpośrednio wpływają na ostateczny wygląd i parametry fizyczne obrabianych krawędzi. W przemyśle maszynowym, bazując na uznanych normach klasyfikacji ścierniw, wykorzystuje się zróżnicowane materiały robocze. Zastosowanie grubszych frakcji staliwnych oznaczanych w specyfikacjach branżowych jako S230–S330 sprawdza się doskonale przy grubych blachach oraz silnych zabrudzeniach poprodukcyjnych. Zderzenia dużych cząstek tworzą głęboki profil chropowatości rzędu 40–70 µm. Taka rozwinięta struktura ułatwia mechaniczne zakotwiczenie grubych systemów antykorozyjnych nakładanych w środowiskach przemysłowych.
Całkowicie odmienne media dobiera się w przypadku cienkich elementów obudów czy precyzyjnych detali konstrukcyjnych, gdzie zachowanie nominalnego wymiaru ma znaczenie krytyczne. Zastosowanie drobnego śrutu staliwnego lub szklanych mikrokulek eliminuje ryzyko odkształcenia delikatnych krawędzi i zapobiega niepożądanemu pogłębieniu profilu. Czysta, optymalnie uszorstniona krawędź stabilizuje parametry łuku elektrycznego podczas prac spawalniczych. Drastycznie zmniejsza to ryzyko powstawania wewnętrznej porowatości w strukturze tworzonych połączeń. Czystość odpowiadająca rygorystycznym klasom Sa 2 lub Sa 2,5 według normy PN-EN ISO 8501-1 gwarantuje niezawodną adhezję farb proszkowych oraz chemii przemysłowej.
Nieodpowiednie zarządzanie siłą rzutu przynosi jednak negatywne skutki uboczne. Zbyt agresywne ustawienia komory śrutowniczej na cienkich materiałach potrafią zniekształcić bazową geometrię cięcia, a w skrajnych przypadkach wbić drobne odłamki ścierniwa prosto w miększe podłoże metalu. Przygotowanie technologiczne elementów pod dalszy montaż znacznie różni się od zabiegów ukierunkowanych wyłącznie na uzyskanie estetycznego, matowego wykończenia. Świadomi producenci urządzeń przemysłowych muszą ściśle kontrolować ten etap obróbki. Przykładowo, Zakład Techniki Próżniowej Tepro, wykonując precyzyjne usługi kooperacyjne z zakresu cięcia i wykańczania blach, dobiera moc czyszczenia ściśle do docelowego środowiska pracy projektowanego podzespołu maszynowego.
Skuteczne i powtarzalne przygotowanie blach do zaawansowanych prac montażowych opiera się na znalezieniu optymalnego balansu. Z jednej strony konieczne pozostaje całkowite usunięcie szkodliwych tlenków, z drugiej należy bezwzględnie chronić wymiary fizyczne zaprojektowanego detalu. Właściwie poprowadzony proces obróbki strumieniowej likwiduje uciążliwe wady krawędziowe, które powstają naturalnie w wysokich temperaturach pracy lasera tnącego. Przemyślany wybór metody czyszczenia rzutuje bezpośrednio na bezawaryjność urządzeń, podnosi wytrzymałość strukturalną spoin oraz zdecydowanie przedłuża żywotność powłok antykorozyjnych aplikowanych w końcowym etapie produkcji.
Kategorie artykułów
Polecane artykuły
Ubezpieczenie domu i mieszkania: co obejmuje i jak chroni mienie?
Od przygotowania zęba po ostateczne cementowanie — jak przebiega fizyczny proces tworzenia i osadzania licówek
Znaczenie wtryskowych form dla innowacji w przemyśle chemicznym